Automatisierte Lackiersysteme für die Schwerindustrie

Wenn die Produktionsmengen steigen und die Beschichtungsspezifikationen strenger werden, wird die manuelle Lackierung zum Engpass. Malroboter beseitigt die Ungenauigkeiten, die bei der manuellen Anwendung auftreten, und ersetzt sie durch wiederholbare Präzision bei industriellen Durchsatzraten.

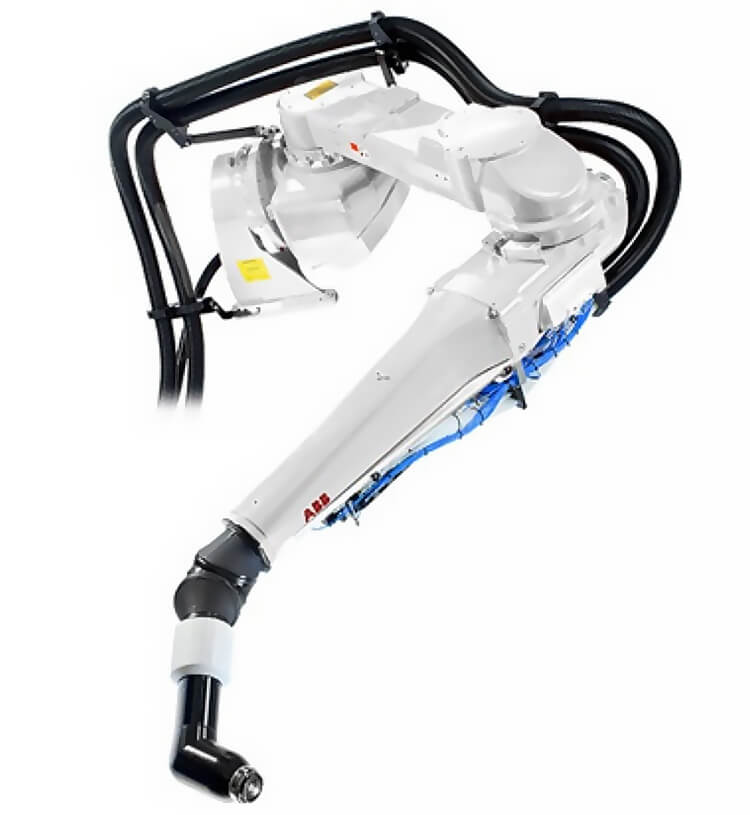
Bei Ventherm verfügen wir über mehr als 40 Jahre Erfahrung in der Bereitstellung von Lackieranlagen und Roboterlösungen für die Schwerindustrie. Wir bieten drei Roboterlackiersysteme an, die jeweils auf ABB ATEX-zertifizierten Lackierrobotern in Kombination mit der selbstprogrammierenden Software Inropa™ und einer Beckhoff-SPS-Steuerung basieren.

Warum sollten Sie Ihren Lackiervorgang automatisieren?

  • Bereits eine Abweichung von einem Mikrometer in der Schichtdicke kann die Korrosionsbeständigkeit beeinträchtigen oder Nacharbeiten erforderlich machen. Manuelle Applikation birgt Risiken, die schwer zu kontrollieren sind, von der Ermüdung des Bedieners bis hin zu sich ändernden Umgebungsbedingungen.
  • Unsere robotergestützten Lackiersysteme folgen programmierten Bahnen mit submillimetergenauer Präzision bei exakt gesteuerten Geschwindigkeiten und Drücken. Der Inropa™ PoseFitter generiert automatisch ein optimiertes Roboterprogramm für jedes Werkstück auf Basis von 3D-Scanning und CAD-Abgleich.
  • Die Software ist weltweit auf über 25 Installationen im Einsatz und generiert täglich mehr als 90.000 Roboterprogramme. Aus dokumentierten Projekten geht hervor, dass unsere Roboterlösungen bis zu 32 % Materialeinsparung beim Beschichtungsmaterial ermöglichen und von 1–2 Bedienern pro Schicht gesteuert werden können.

SPS-Steuerung und Datenprotokollierung

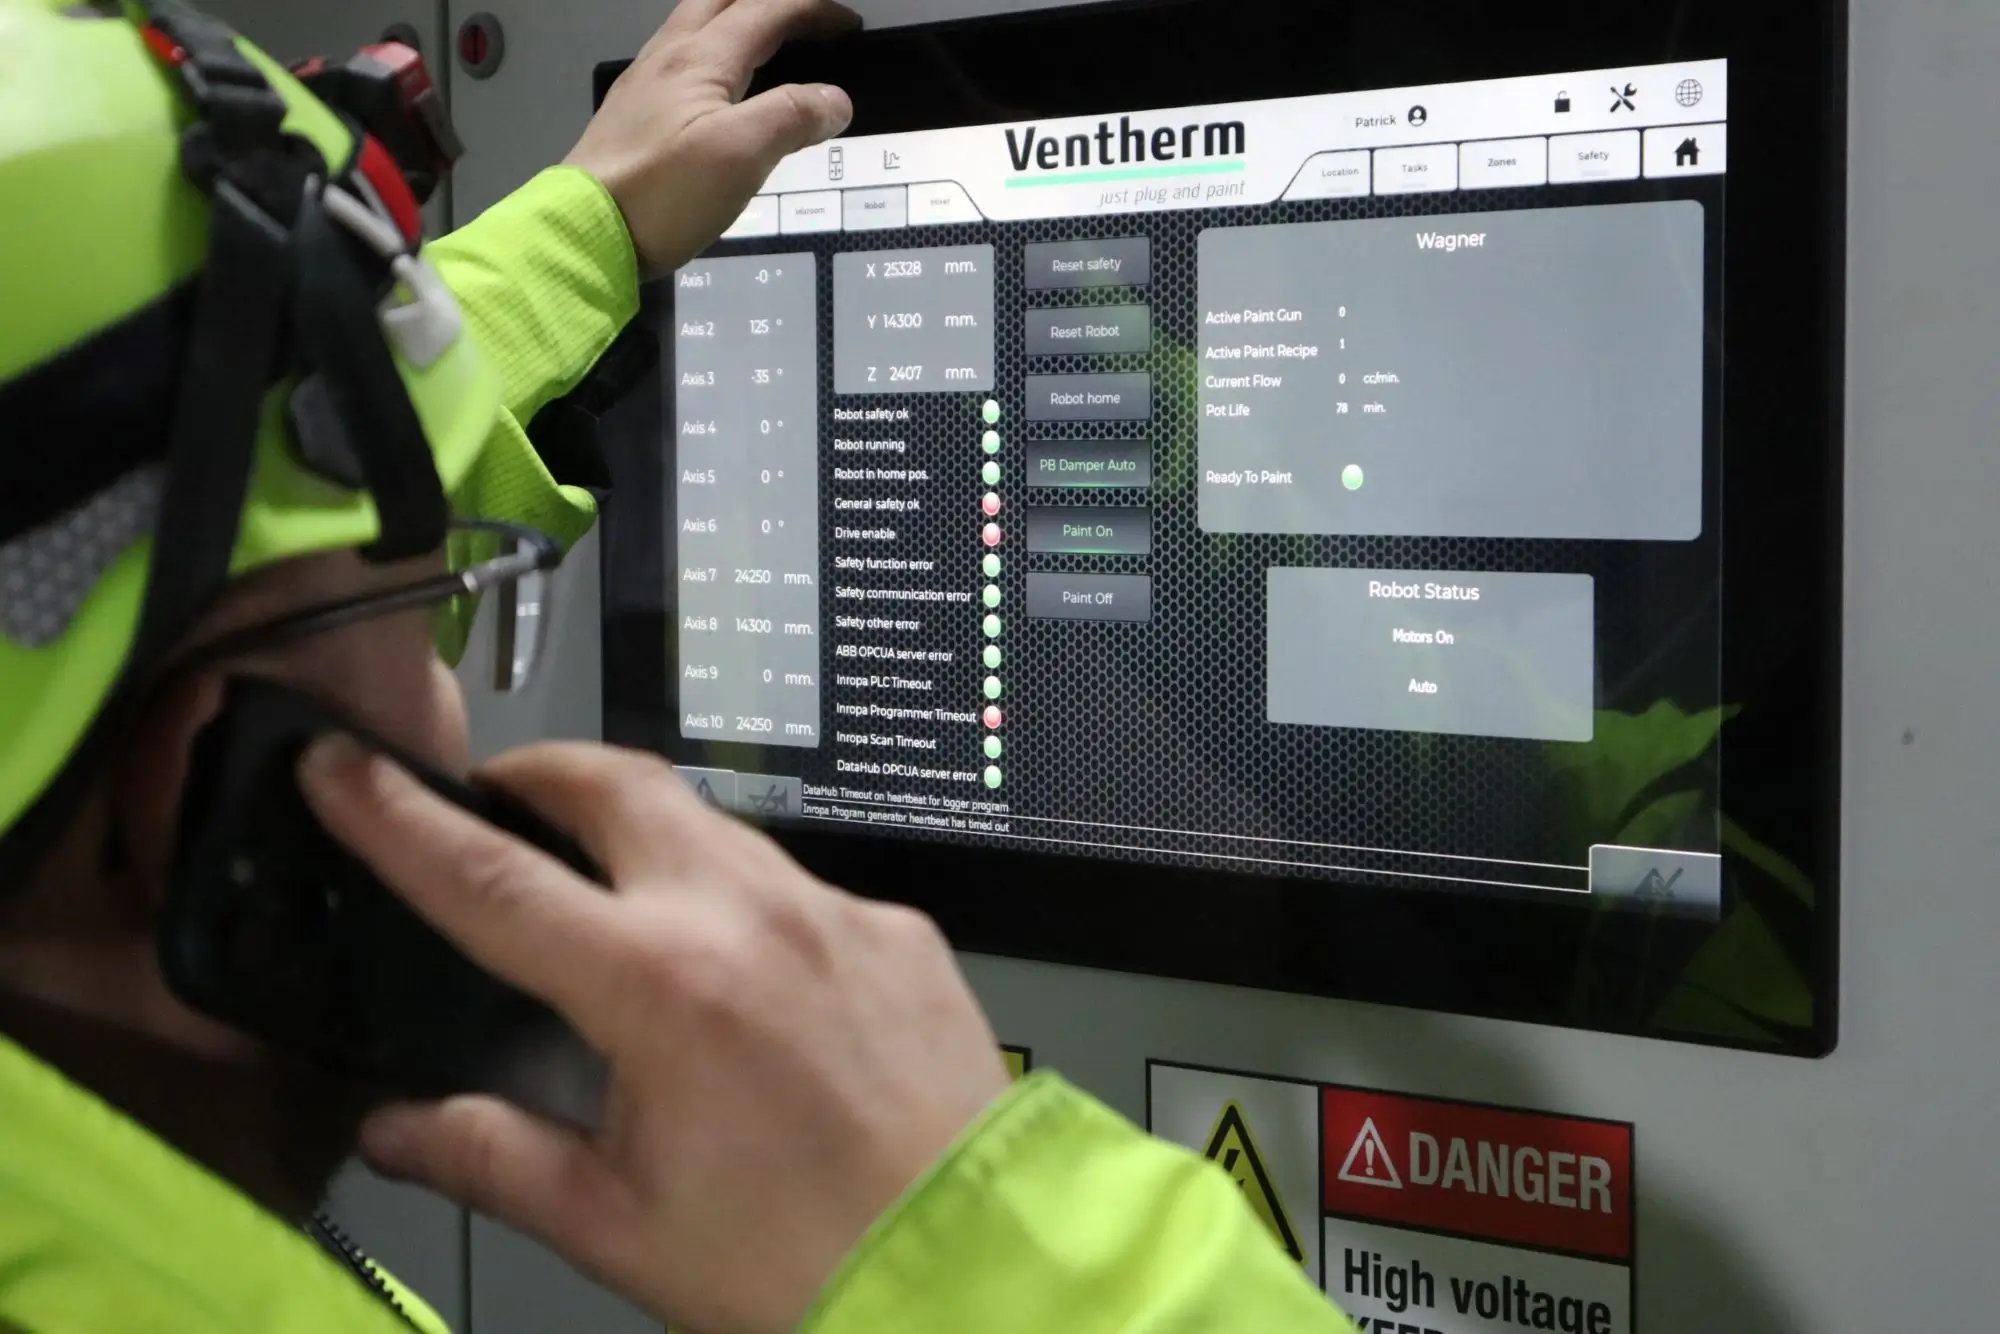
  • Alle drei Systeme nutzen dieselbe Steuerungs- und Überwachungsplattform. Die Beckhoff-SPS verfügt über eine zentrale CPU mit dezentralen Ein-/Ausgängen, die über Ethernet/IP angebunden sind, und das Sicherheitssystem entspricht der Norm EN 60204-1.

Fernzugriff und Rückverfolgbarkeit

  • Sie bedienen das System über ein Touchpanel, die Ventherms-App oder Ihren PC. Dank Fernzugriff können unsere Techniker das System ohne Vor-Ort-Besuch warten und Fehler beheben.
  • Unser Datenhub erfasst bis zu 8.000 Datenpunkte pro Projekt, darunter Oberflächenrauheit, Schichtdicke, Farbverlauf und Aushärtungsparameter. Ein integriertes Videosystem zeichnet jeden Lackiervorgang mit Teilenummer und Zeitstempel auf und gewährleistet so die vollständige Rückverfolgbarkeit.
Vetherm Paint and sandblasting robot solutions

Drei Architekturen für robotische Lackiersysteme

Die Anordnung Ihrer Produktionsanlage, die Geometrie Ihrer Bauteile und Ihr Produktionsvolumen bestimmen, welche Architektur am besten geeignet ist. Wir bieten drei Konfigurationen an.

Portalsysteme

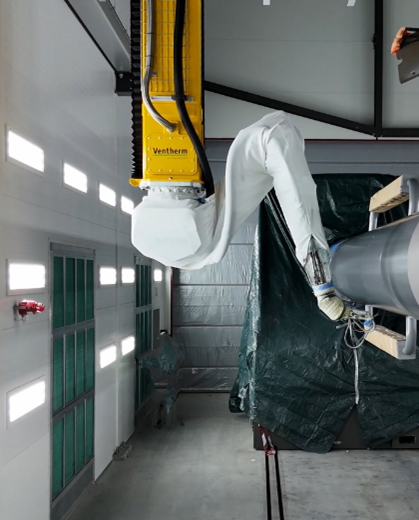
Bei Portalbauweisen wird der Roboter an einem darüberliegenden XYZ-Gerüst aufgehängt, wodurch ein großer Arbeitsbereich entsteht, ohne Bodenfläche zu beanspruchen. Diese Bauweise eignet sich besonders für große Stahlgussbauteile, Windkraftanlagenkomponenten und Industrietanks.

  • Hochfester Stahlrahmen mit präzisen Linearführungen und Zahnstangenantrieben
  • ABB IRB 5500 oder 5510 Sechs-Achs-ATEX-Lackierroboter mit bis zu 22 Metern X-Achsen-Verfahrweg
  • Servomotoren mit hochauflösenden Encodern für Positionsrückmeldung in Echtzeit
  • ATEX 2G-zertifiziert unterhalb des Roboters
  • Die 3D-Scans mit PoseFitter generieren das Roboterprogramm in etwa fünf Minuten.
  • Kann in zwei benachbarten Kabinen mit unabhängiger Zonenbelüftung betrieben werden.

Bodenfahrende Roboter

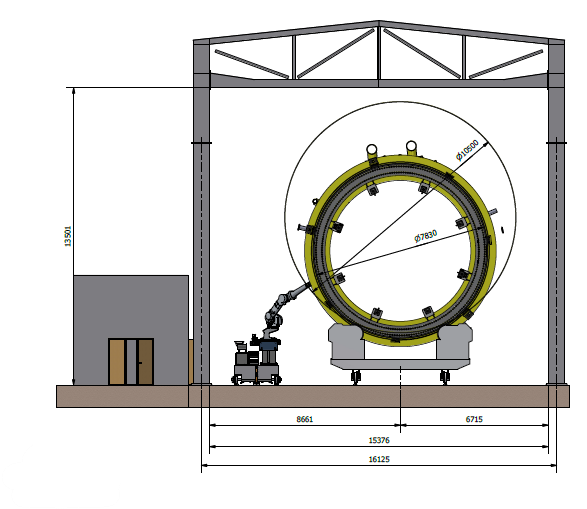
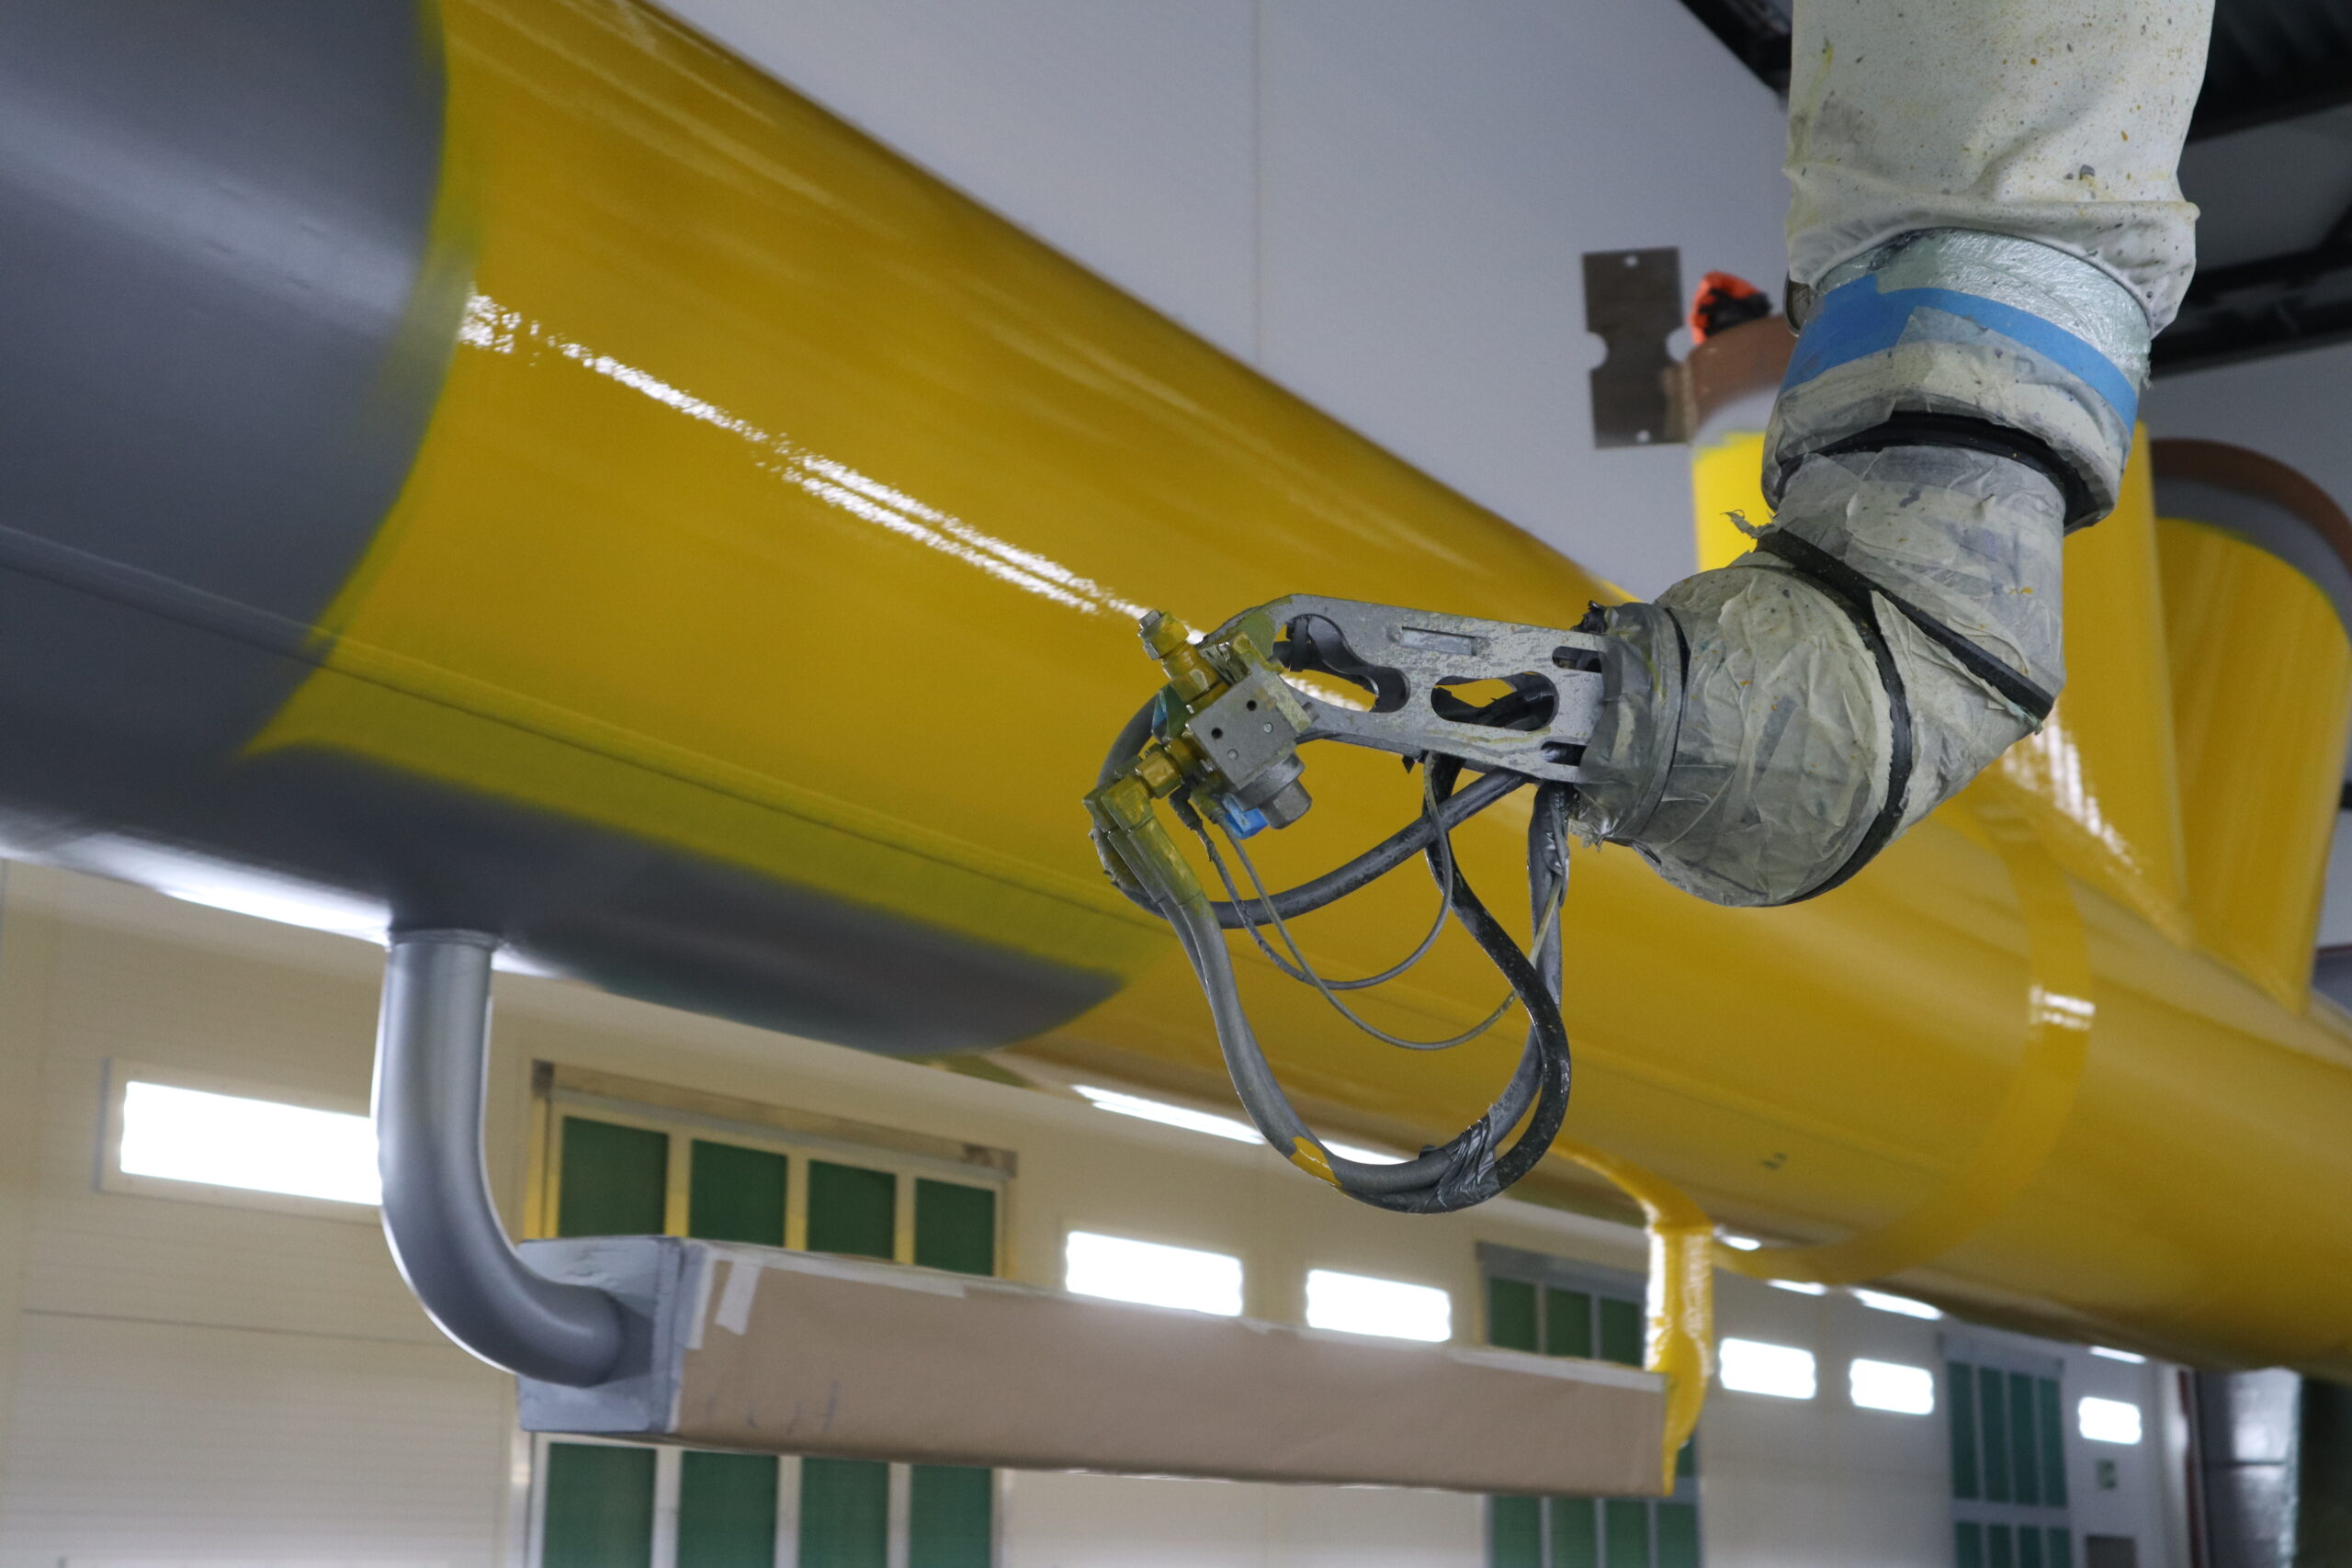
Bodenantriebssysteme montieren ein Spritzlackierroboter auf einem schienengeführten Stahlwagen, der sich ebenerdig neben dem Werkstück bewegt. Diese Konfiguration wurde für große zylindrische Strukturen wie Offshore-Übergangsstücke mit Durchmessern zwischen 7,5 und 9,5 Metern entwickelt.

  • Die 5 Meter lange externe X-Achse ermöglicht die Erreichbarkeit von Strukturen mit einer Länge von bis zu 30 Metern und einem Durchmesser von bis zu 10 Metern.
  • Encoder-Zahnriemen für präzise Positionierung über den gesamten Verfahrweg
  • Malt in 5–6 Meter langen Strichen, dann fährt der Wagen vor und wiederholt den Vorgang.
  • Geeignet für PU-, Epoxid- und Glasflockenbeschichtungen
  • 25–35 % Farbeinsparung im Vergleich zur manuellen Anwendung
  • Der 3D-Time-of-Flight-Scanner passt jedes Programm über den PoseFitter an.
  • Etwa 98 % automatische Oberflächenabdeckung aus dokumentierten Projekten

Ein vollständiger Beschichtungszyklus für ein Übergangsstück dauert in der Regel 100-130 Minuten.

In-Line-Roboter

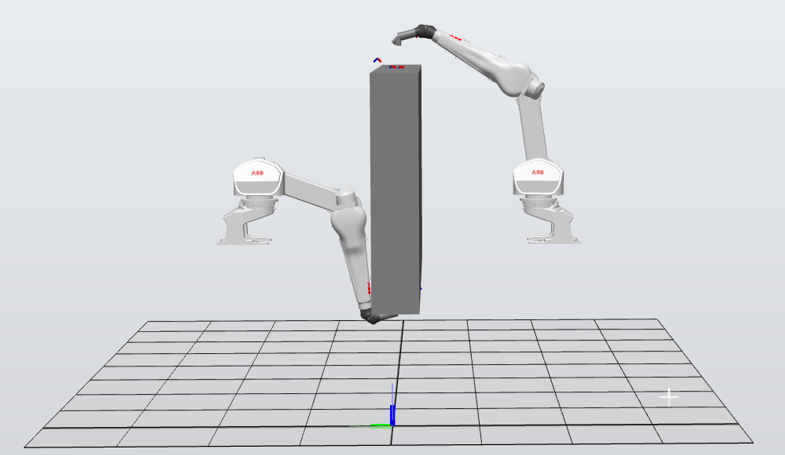
Inline-Roboter stellen die kompakteste Konfiguration für die kontinuierliche, förderbandbasierte Produktion dar. Zwei ABB IRB 5500 Roboter sind beidseitig des Förderbandes positioniert, um gleichzeitig zu beschichten. Jeder Roboter bewegt sich auf einer vertikalen Hubachse, die als siebte Achse gesteuert wird. Die Software Inropa™ SteelPainter übernimmt den gesamten Programmierzyklus.

  • Acht 3D-Scanner, vier pro Seite, vermessen jedes Werkstück in einer separaten Scankabine.
  • Pro Werkstück werden zwei Programme generiert und direkt an die Roboter übertragen.
  • Die Förderbandgeschwindigkeit wurde pro Traverse auf 0,4–2 m/min optimiert.
  • Lackiert standardmäßig H-, I- und Rechteckträger. Optional erhältlich sind L-, T- und U-Träger, Schweißprofile und Gitterträger.

Ventherm Katalog

Sie möchten mehr erfahren? In unserem Katalog finden Sie Produktdesigns, die Vorteile von Ventherm sowie technische Spezifikationen zu Einsatz und Installation.

Flag UK
Flag Denmark
Flag Sweeden
Flag Germany
Flag Spain
Flag france

Wie gelingt der Einstieg in die Welt der automatisierten Lackiersysteme?

Die richtige Wahl hängt von der Geometrie Ihres Bauteils, der Art der Fertigung und dem Anlagenlayout ab. Jede der drei Architekturen ist für eine spezifische Produktionsumgebung konzipiert, von der Chargenfertigung großer Bauteile bis hin zu kontinuierlichen Förderanlagen.

Alle Systeme werden als komplette Plug-and-Paint-Lösungen mit ABB-Roboter, Inropa™-Software, Beckhoff-SPS, CE-Zulassung, Werksabnahmeprüfung (FAT), Baustellenabnahmeprüfung (SAT) und Bedienerschulung vor Ort geliefert.

Kontaktieren Sie uns für ein unverbindliches Gespräch darüber, welches automatisierte Lackiersystem am besten zu Ihrer Produktion passt.

Häufig gestellte Fragen

Die automatisierten Lackiersysteme von Ventherms kombinieren ABB ATEX-zertifizierte Lackierroboter, die selbstprogrammierende Software von Inropas und eine Beckhoff SPS-Steuerung, um die Ungenauigkeiten manueller Lackierverfahren zu eliminieren. Der Roboter folgt programmierten Bahnen mit submillimetergenauer Präzision und steuert Geschwindigkeit und Druck exakt. Das Gesamtsystem wird als „Plug-and-Paint“-Komplettlösung inklusive Bedienerschulung vor Ort geliefert.

Die Inropa PoseFitter Software generiert automatisch ein optimiertes Roboterprogramm für jedes Werkstück. Grundlage hierfür sind 3D-Scans in Kombination mit CAD-Datenabgleich, sodass die Teile nicht einzeln manuell programmiert werden müssen. Die Software hat sich im großen Maßstab bewährt und ist weltweit auf über 25 Anlagen im Einsatz. Täglich werden über 90.000 Roboterprogramme generiert.

Dokumentierte Projekte zeigen Einsparungen von Beschichtungsmaterial von bis zu 32 %, wobei bodengetriebene Systeme insbesondere 25-35 % Farbeinsparungen im Vergleich zur manuellen Applikation und eine automatische Oberflächenabdeckung von rund 98 % erreichen.

Ventherm bietet drei Konfigurationen an. Portalroboter nutzen ein XYZ-Gerüst mit bis zu 22 Metern Verfahrweg in der X-Achse. Sie eignen sich für Stahlguss, Windkraftanlagenteile und Industrietanks und können über zwei benachbarte Kabinen hinweg eingesetzt werden. Bodenroboter fahren auf einem schienengeführten Wagen mit einer 5 Meter langen externen X-Achse. Sie sind ideal für große zylindrische Strukturen (7,5–9,5 Meter Durchmesser) mit bis zu 30 Metern Länge und 10 Metern Durchmesser und eignen sich für PU-, Epoxid- und Glasflockenbeschichtungen. Inline-Roboter sind die kompakteste Option. Sie nutzen zwei ABB IRB 5500 Roboter und acht 3D-Scanner auf einem durchgehenden Förderband für Träger wie H-, I-, Rechteck- und optional L-, T- oder U-Profile.

Bei Portalsystemen generiert das 3D-Scannen mit PoseFitter das Roboterprogramm in etwa fünf Minuten. Bei bodengetriebenen Systemen dauert ein typischer Vollzyklus für ein Übergangsstück etwa 100–130 Minuten, und Inline-Systeme arbeiten je nach Bauteil mit einer optimierten Fördergeschwindigkeit von 0,4–2 m/min.

Das System erfasst bis zu 8.000 Datenpunkte pro Projekt, darunter Oberflächenrauheit, Schichtdicke und Farbverlauf, und zeichnet jeden Arbeitsschritt per Video auf, versehen mit Teilenummer und Zeitstempel. Dank Fernzugriff können Techniker Probleme auch ohne Vor-Ort-Besuch beheben.

Die Systeme können in der Regel von nur 1-2 Bedienern pro Schicht über ein Touchpanel, eine mobile App oder einen PC bedient werden. Sie sind ATEX-zertifiziert (ATEX 2G für Portalsysteme), CE-geprüft, entsprechen der Sicherheitsnorm EN 60204-1 und werden mit Werks- und Baustellenabnahmeprüfung (FAT/SAT) geliefert.

Sie werden in den Bereichen Windkraft, Offshore, Verteidigung, Eisenbahn, Landwirtschaft und allgemeiner Maschinenbau eingesetzt. Die Preise hängen von der Systemarchitektur und Ihren spezifischen Anforderungen ab und sind daher nicht online aufgeführt. Sie können ein Angebot anfordern. Kontaktformular, per E-Mail an info@ventherm.dkoder telefonisch unter +45 62 63 18 68 (Mo-Do 7:00-16:00, Fr 7:00-13:30).